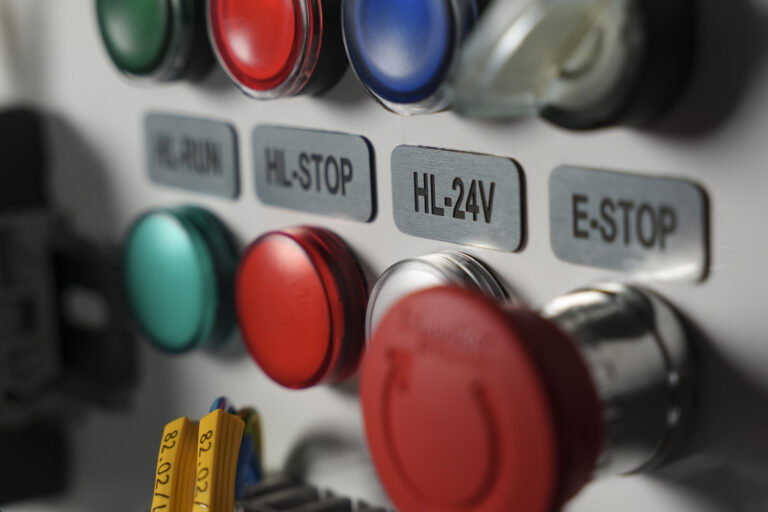
Zaciskanie przewodów i zarabianie końcówek to codzienność każdego automatyka. Ten poradnik powstał z myślą o młodych automatykach i elektromonterach, którzy zaczynają pracę przy szafach sterowniczych. Krok po kroku pokazuje, jak poprawnie zdjąć izolację, dobrać tulejkę lub końcówkę, zacisnąć ją właściwym narzędziem i skontrolować gotowe połączenie. Każdy rozdział zawiera zdjęcia z warsztatu, konkretne wskazówki „DOBRZE” i typowe błędy „BŁĄD”, a na końcu znajdziesz checklistę montażysty i cały poradnik do pobrania w PDF.
1. Zasada nadrzędna: połączenie ma być elektryczne i mechaniczne
Dobre zakończenie przewodu musi jednocześnie zapewniać małą rezystancję styku, stabilny docisk, odporność na drgania oraz brak ryzyka zwarcia z sąsiednim zaciskiem. Sam estetyczny wygląd nie wystarcza.
- BŁĄD: Pracuj wyłącznie na obwodzie bez napięcia, zabezpieczonym przed przypadkowym załączeniem i sprawdzonym odpowiednim miernikiem.
- DOBRZE: Końcówkę dobiera się do przekroju i konstrukcji żyły, a matrycę zaciskarki - do typu końcówki.
- DOBRZE: Po zaciskaniu wykonaj kontrolę wzrokową i próbę lekkiego pociągnięcia przewodu.
- BŁĄD: Nie poprawiaj zacisku kombinerkami, młotkiem ani przypadkową matrycą.
Ważne: wymagania producenta aparatu mają pierwszeństwo. Nie każdy zacisk wymaga tulejki i nie każdy dopuszcza dwa przewody. Zawsze sprawdź zakres przekrojów, typ żyły i długość odizolowania w danych aparatu.
2. Narzędzia - każde ma określone zadanie
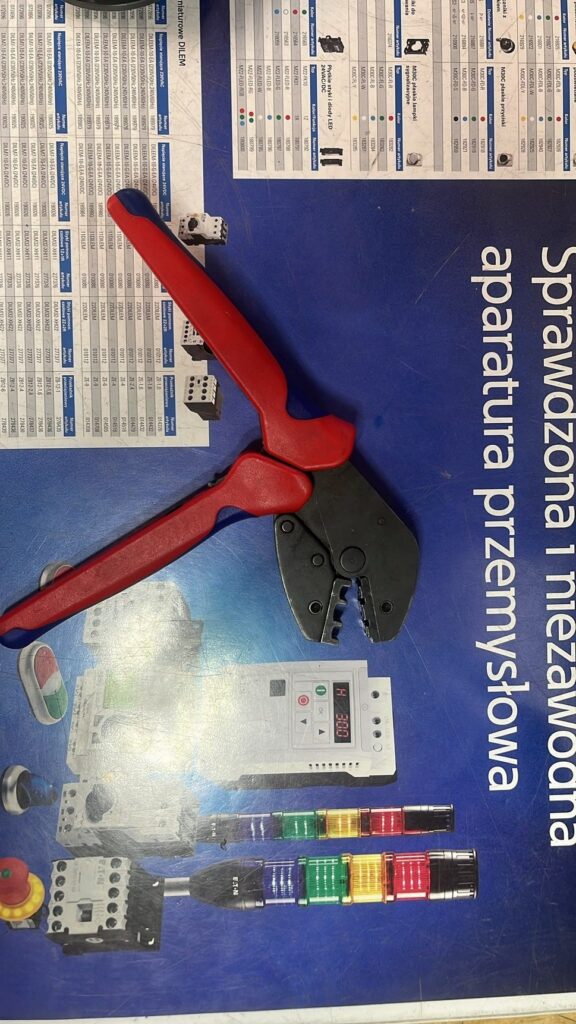
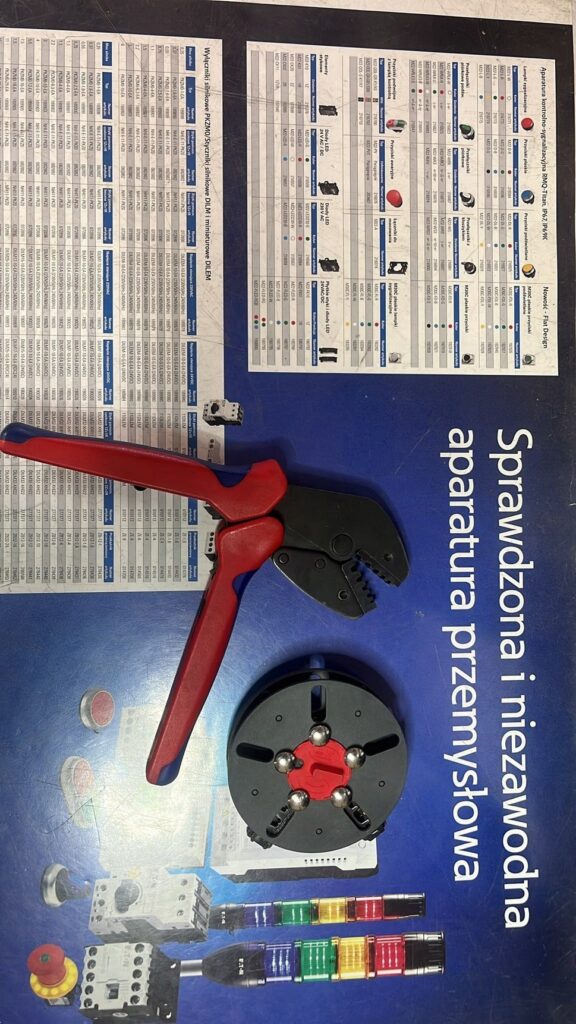
Mechanizm zapadkowy nie jest ozdobą. W poprawnie ustawionym narzędziu wymusza wykonanie pełnego cyklu zaciskania, dzięki czemu nacisk jest bardziej powtarzalny. Jeśli narzędzie puszcza za wcześnie, zacisk może być niedociśnięty; jeśli wymaga nadmiernej siły, końcówka lub matryca mogą być źle dobrane.
- BŁĄD: Nie używaj zaciskarki do tulejek do końcówek oczkowych tylko dlatego, że końcówka „mieści się w szczękach”.
- DOBRZE: Matryca powinna obejmować część zaciskową końcówki, nie jej izolację ani część stykową.
3. Zdejmowanie izolacji - pierwszy etap jakości zacisku
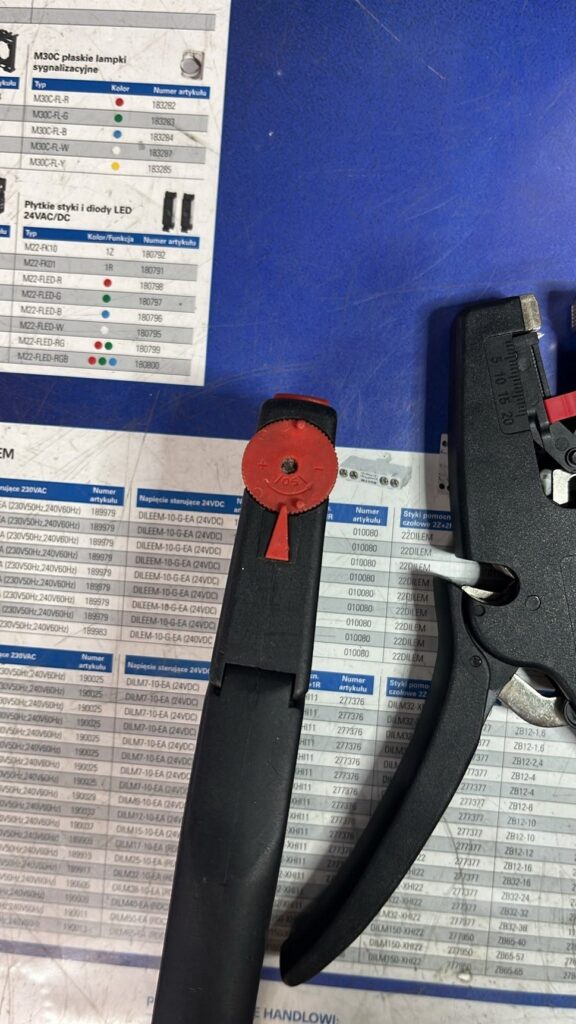
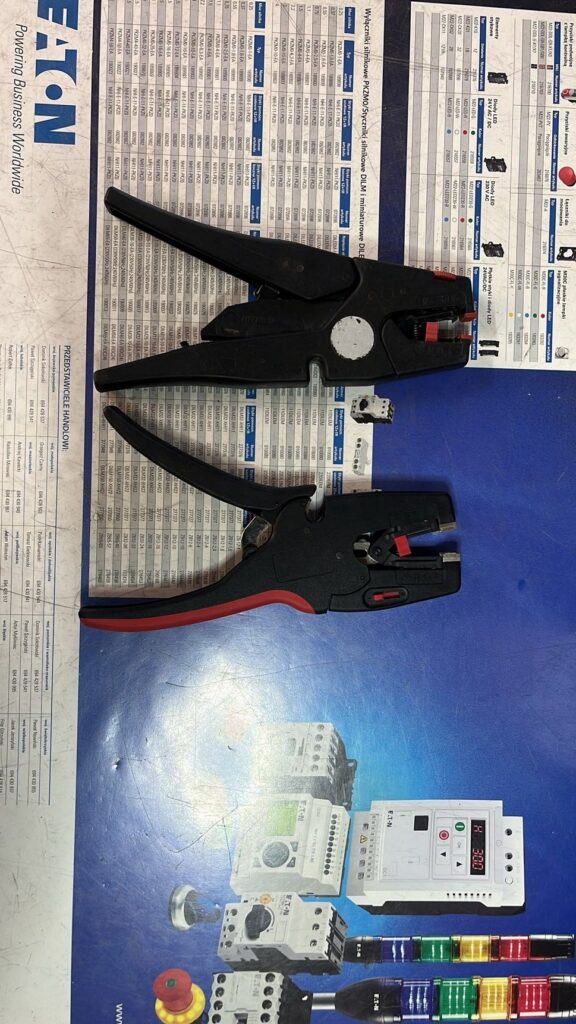
Izolację trzeba zdjąć bez nacinania drucików linki. Uszkodzone pojedyncze druciki zmniejszają efektywny przekrój, osłabiają połączenie mechaniczne i mogą się odłamać podczas zaciskania.
- DOBRZE: Przed serią pracy wykonaj próbę na odcinku odpadowym.
- BŁĄD: Jeżeli po zdjęciu izolacji widać nacięcia, spłaszczenia lub brakuje drucików - odetnij uszkodzony fragment i wykonaj operację ponownie.
- BŁĄD: Nie skręcaj mocno linki palcami. Utrudnia to równomierne wypełnienie tulejki i może ukryć odstające druciki.
Praktyka: długość odizolowania dobierz do części metalowej tulejki i do instrukcji zacisku. W wielu aparatach długość jest podana bezpośrednio na obudowie lub w karcie katalogowej.
4. Tulejka pojedyncza i podwójna
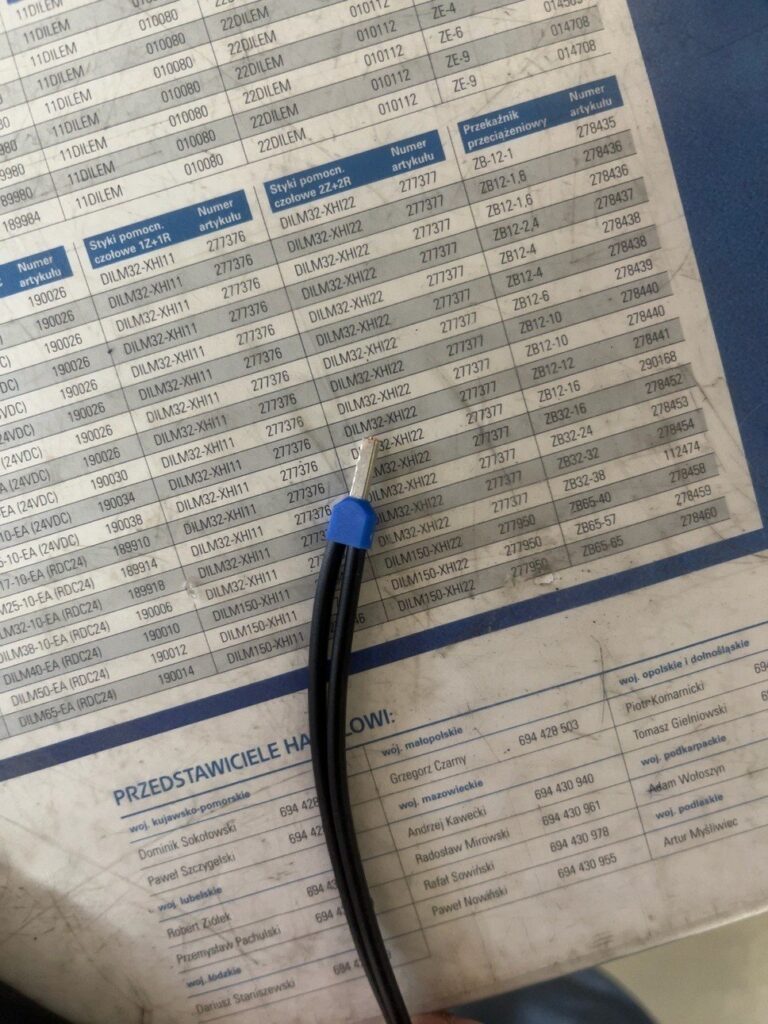
Tulejka pojedyncza służy do zakończenia jednej żyły linkowej. Tulejka podwójna (TWIN) służy do wspólnego zakończenia dwóch żył, np. przy kontynuacji potencjału. Nie zastępuje ona automatycznie mostka systemowego i można jej użyć tylko wtedy, gdy zacisk aparatu dopuszcza dwa przewody oraz łączny przekrój.
- DOBRZE: Oba przewody powinny wejść do metalowej części na pełną długość.
- DOBRZE: Dwa przewody nie muszą zawsze mieć identycznego przekroju, ale kombinacja przekrojów musi być dopuszczona dla tulejki, matrycy i zacisku. W praktyce najbezpieczniej stosować zestaw jednoznacznie przewidziany przez producenta.
- BŁĄD: Nie wciskaj dwóch przewodów do tulejki pojedynczej.
Termin „twarda” i „miękka” tulejka: w warsztatach bywa używany nieformalnie. Może oznaczać grubość ścianki, sztywność materiału albo efekt po zaciskaniu. Technicznie należy kierować się typem końcówki, przekrojem, długością części metalowej, normą/serią producenta i odpowiednim profilem zacisku - nie samym potocznym określeniem.
5. Długość odizolowania - błędy, które widać od razu
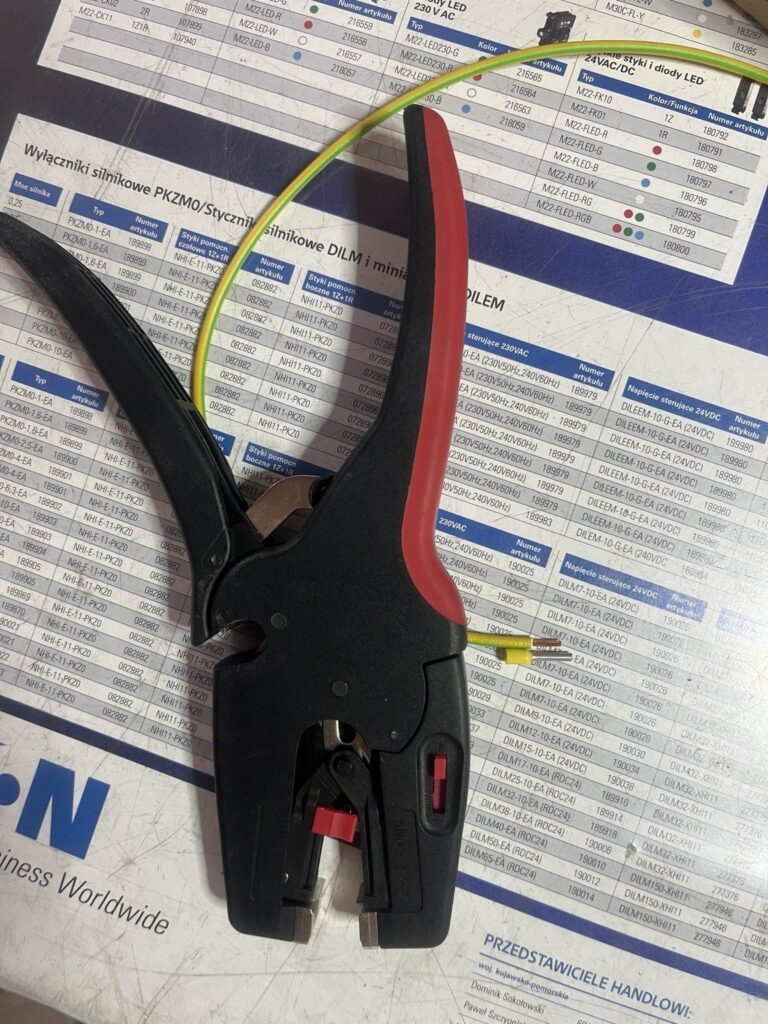
Gdy odizolowany odcinek jest za krótki, tulejka może zaciskać się częściowo na izolacji albo nie obejmować wystarczającej długości miedzi. Połączenie może wyglądać poprawnie z zewnątrz, ale mieć gorszą wytrzymałość i mniejszą powierzchnię styku.
- DOBRZE: Izolacja przewodu powinna dochodzić do kołnierza, ale nie powinna wchodzić pod metalową część zaciskaną.
6. Zbyt długie odizolowanie i wystające druciki
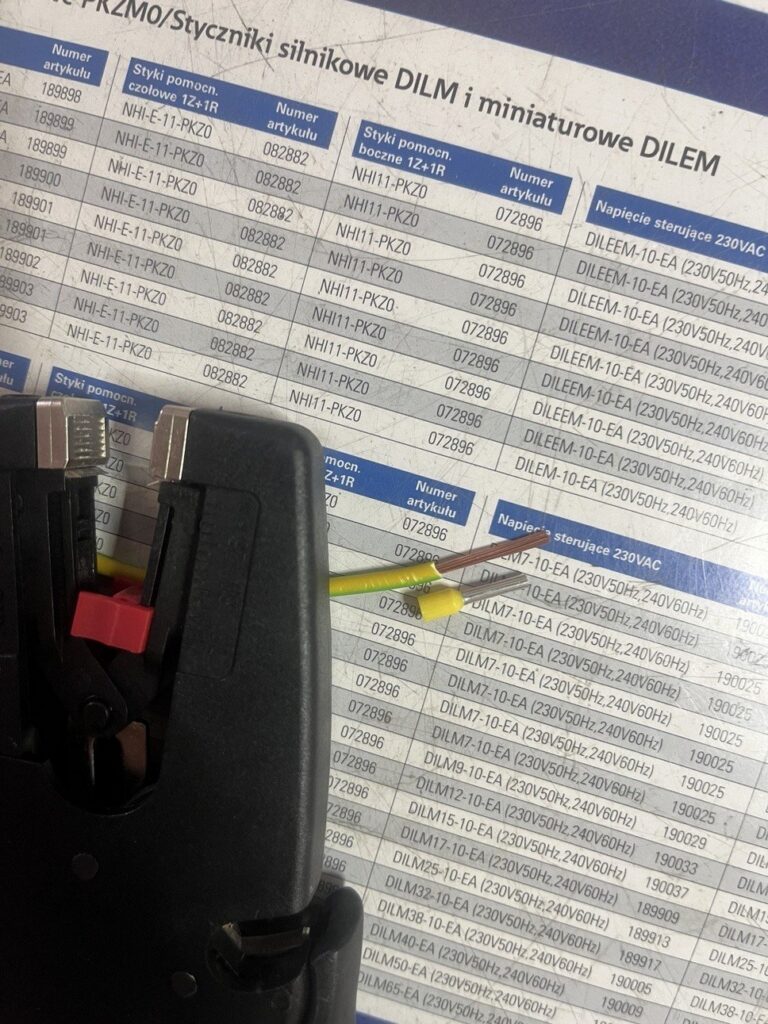
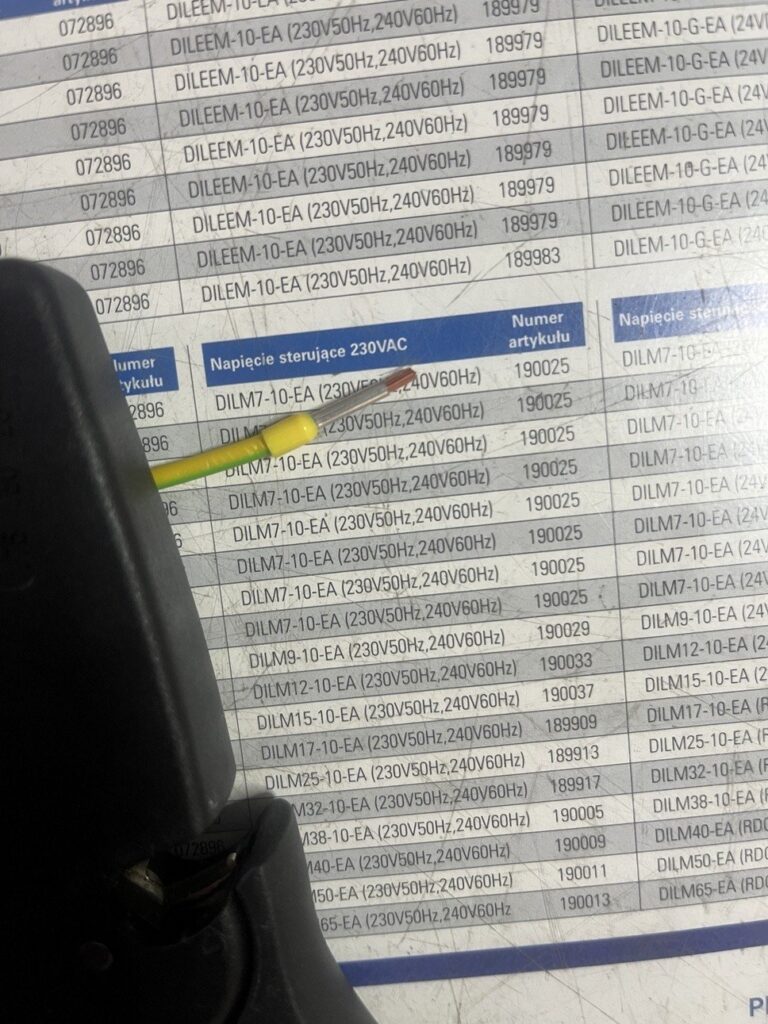
Wystające żyły lub odsłonięta miedź są niedopuszczalne, jeśli mogą znaleźć się poza strefą zacisku. Zwiększają ryzyko dotknięcia sąsiedniego potencjału, zwarcia oraz uszkodzenia podczas montażu.
- DOBRZE: Po wsunięciu przewodu wszystkie druciki muszą znajdować się w tulejce.
- BŁĄD: Nie przycinaj pojedynczych wystających drucików „na gotowo”. Odetnij końcówkę i przygotuj przewód ponownie.
- BŁĄD: Jeżeli miedź jest widoczna między izolacją przewodu a kołnierzem, długość odizolowania jest zbyt duża.
Kontrola: obejrzyj końcówkę z boku i od czoła przed zaciskaniem. Po zaciśnięciu sprawdź, czy żaden drucik nie wysunął się z tulejki.
7. Co ocenić po zaciśnięciu tulejki
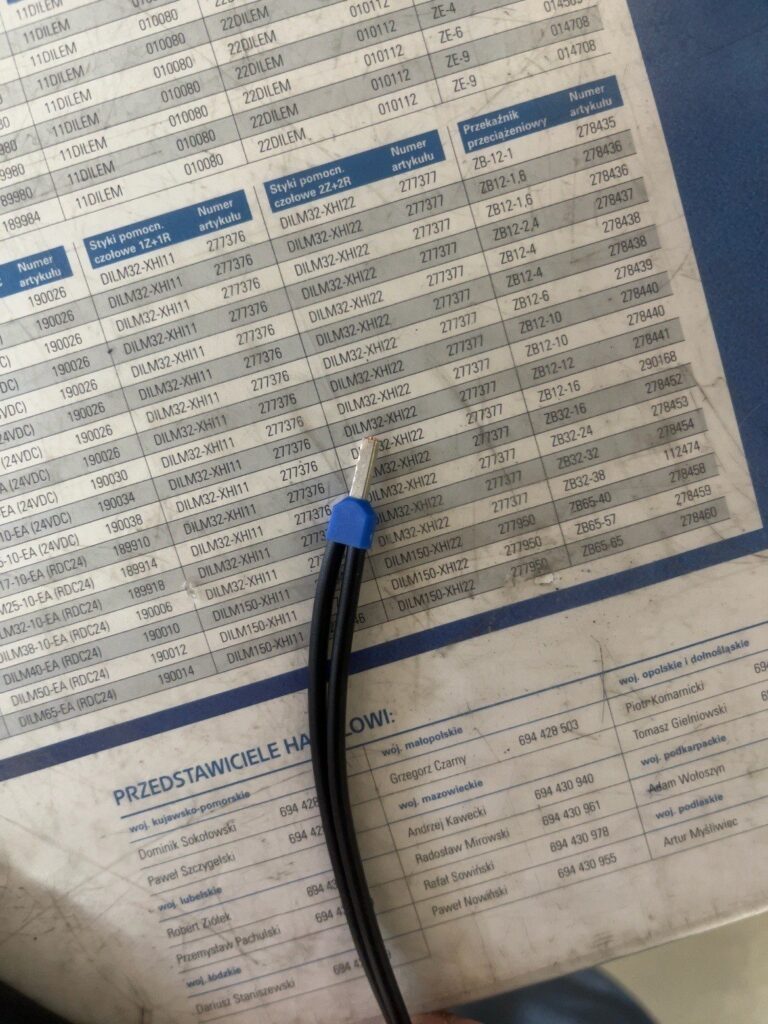
Poprawny zacisk powinien być równomierny, bez pęknięć tulejki, bez „skrzydeł” metalu i bez przecięcia żyły. Tulejka nie może obracać się ani zsuwać przy lekkim pociągnięciu. Profil kwadratowy, trapezowy lub sześciokątny może być poprawny - zależy od systemu zaciskowego oraz geometrii zacisku aparatu.
- DOBRZE: Zacisk wykonany pełnym cyklem narzędzia.
- DOBRZE: Kołnierz izolacyjny nie został zmiażdżony matrycą przeznaczoną dla części metalowej.
- DOBRZE: Brak ostrych krawędzi i naderwań.
- BŁĄD: Tulejka nie jest zgnieciona „na płasko” przypadkowymi szczypcami.
Uwaga o kolorach: kolor kołnierza często wskazuje przekrój, ale istnieją różne systemy kolorystyczne (np. DIN i francuski). Koloru nie wolno traktować jako jedynej metody identyfikacji - sprawdź oznaczenie opakowania lub wymiar tulejki.
8. Końcówki widełkowe i oczkowe
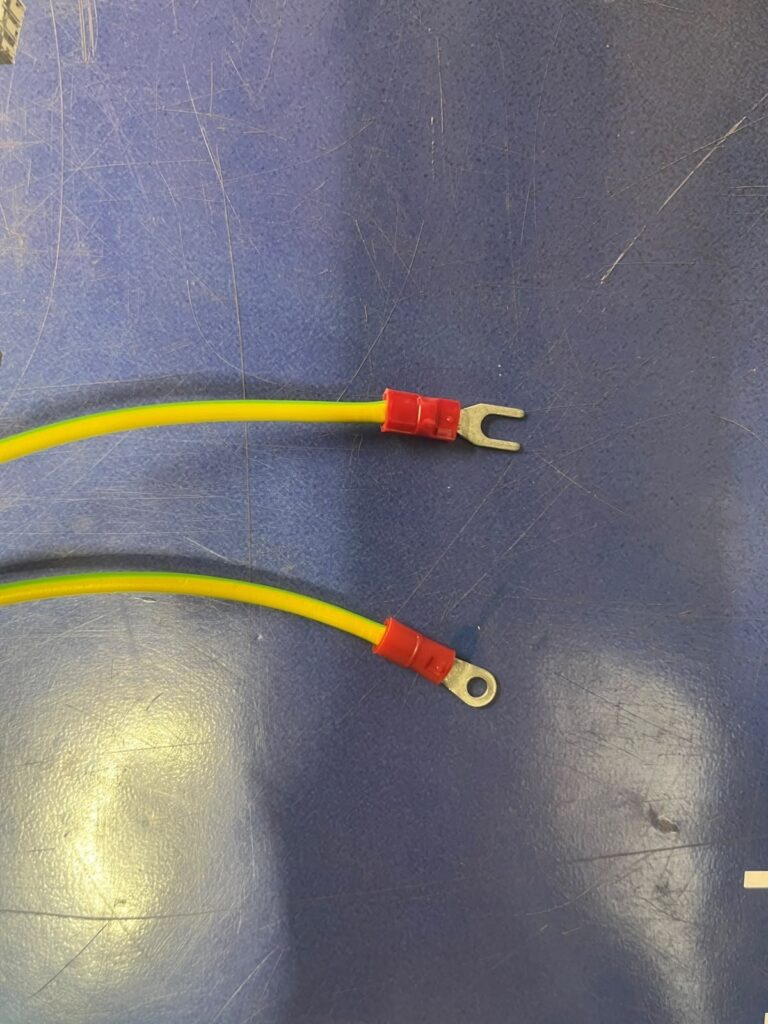
Końcówka oczkowa otacza śrubę na całym obwodzie i jest odporna na zsunięcie po poluzowaniu. Końcówka widełkowa pozwala na montaż bez całkowitego wykręcania śruby, ale wymaga prawidłowego kierunku wsunięcia i odpowiedniego docisku.
- DOBRZE: Dobierz średnicę otworu lub widełek do śruby oraz część zaciskową do przekroju przewodu.
- DOBRZE: Część stykowa musi leżeć płasko na powierzchni przewodzącej.
- BŁĄD: Nie zaciskaj końcówki na izolacji ani na niepełnej liczbie drucików.
W przypadku przewodu PE stosuj końcówki i sposób montażu zapewniające trwałość połączenia. Miejsce styku z metalem musi być przewodzące; farba, luźne podkładki i zabrudzenia pogarszają połączenie.
9. Końcówki do większych przekrojów
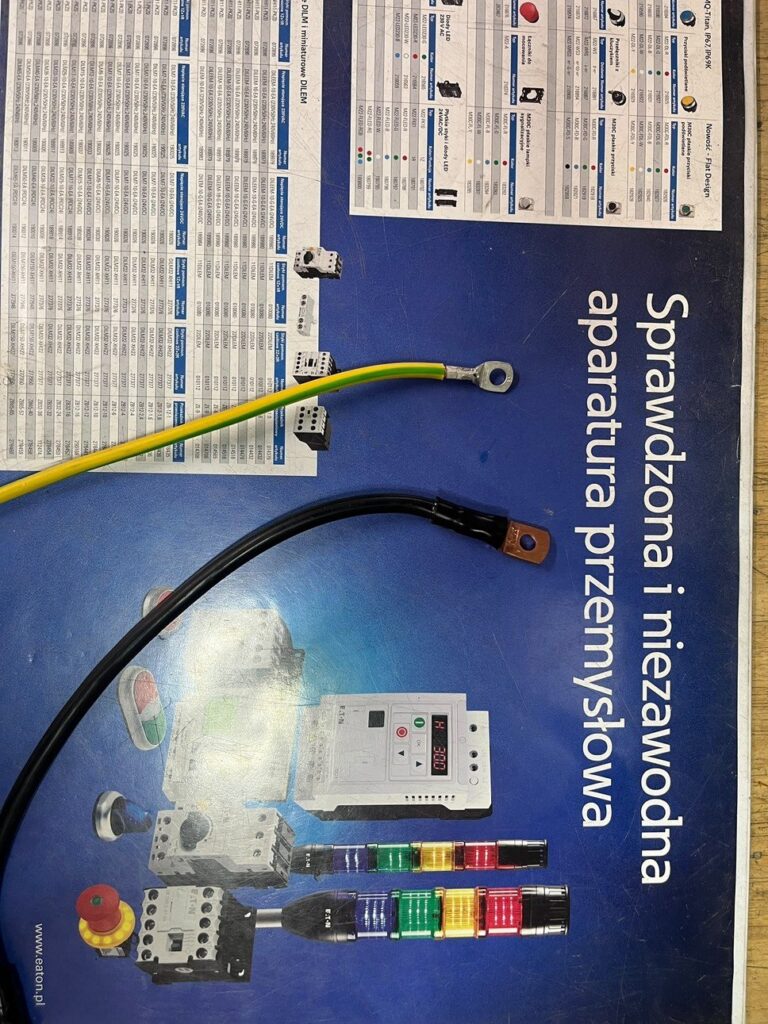
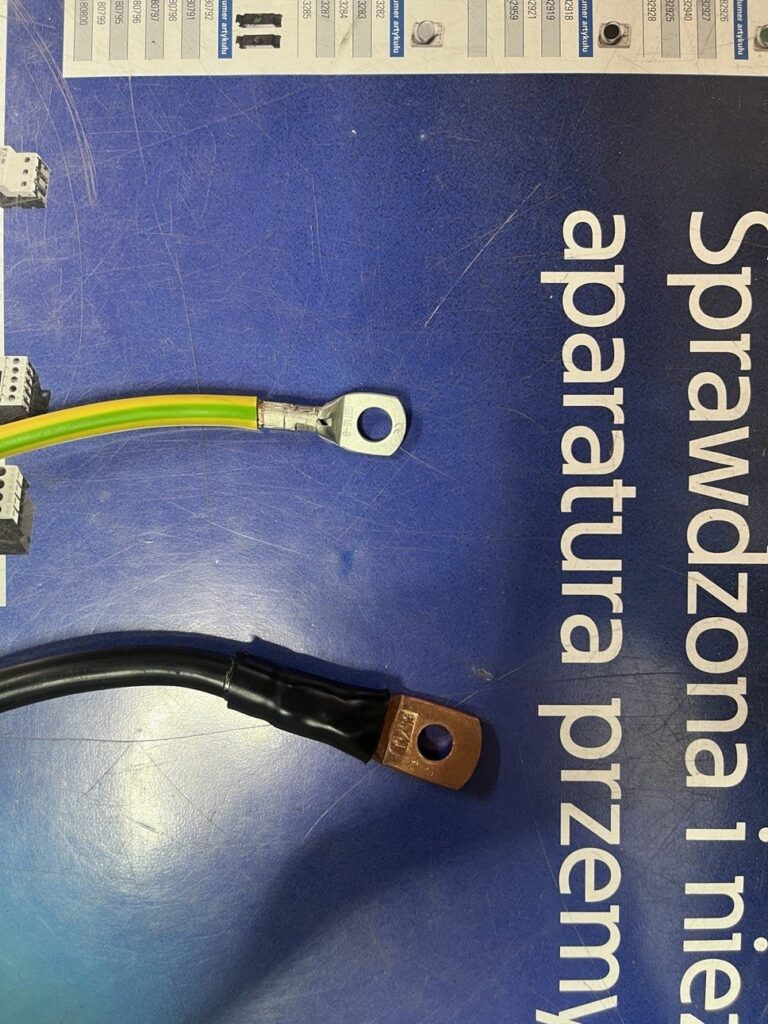
Końcówki rurowe do większych przekrojów wymagają prasy i matryc przeznaczonych dla konkretnego systemu. Napis lub numer na matrycy powinien odpowiadać przekrojowi przewodu i typowi końcówki. Połączenie często zabezpiecza się koszulką termokurczliwą, ale koszulka nie naprawi złego zacisku.
- DOBRZE: Sprawdź pełne wsunięcie żyły do końcówki przed prasowaniem.
- DOBRZE: Wykonaj liczbę zaprasowań i ich rozmieszczenie zgodnie z instrukcją producenta.
- BŁĄD: Nie dobieraj matrycy „na oko”.
- BŁĄD: Przy przewodach aluminiowych obowiązują inne końcówki, przygotowanie powierzchni i zasady niż przy miedzi.
10. Mostki i rozdział potencjałów
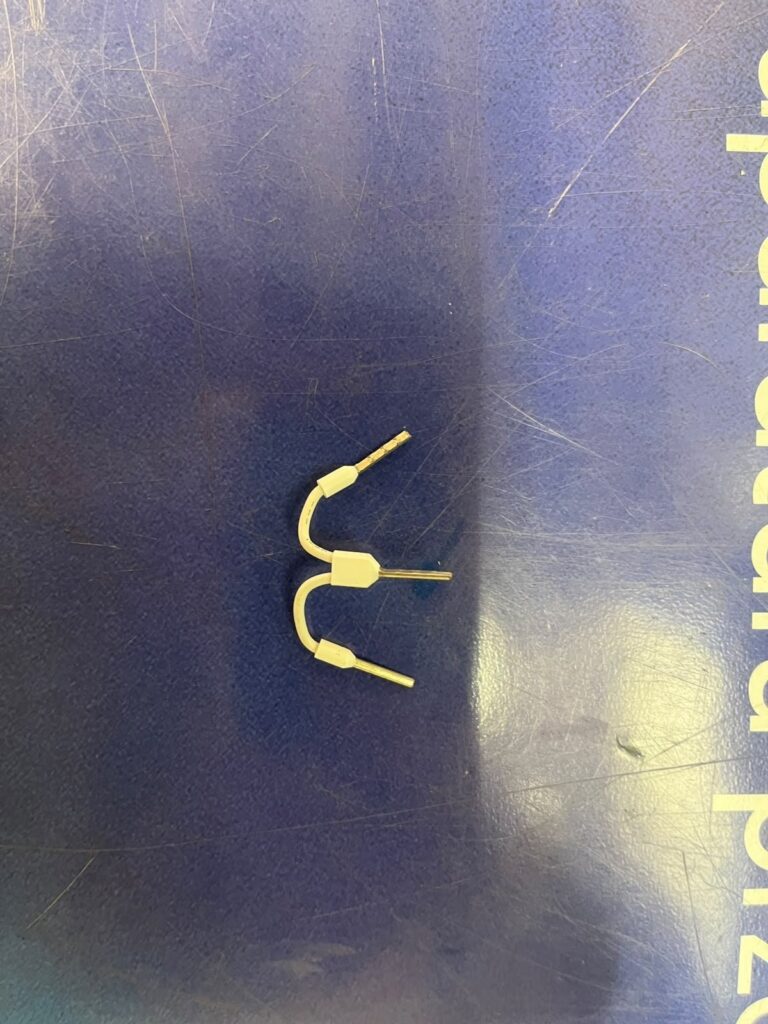
Do rozdziału +24 VDC, 0 VDC lub innych potencjałów najlepiej stosować mostki systemowe producenta listwy zaciskowej, jeśli są dostępne. Zapewniają one znaną obciążalność, stałą geometrię i czytelność. Mostek przewodowy jest rozwiązaniem dopuszczalnym tylko po poprawnym doborze przekroju, końcówek i liczby przewodów w zacisku.
- DOBRZE: Mostek powinien mieć przekrój dobrany do spodziewanego prądu całej gałęzi, nie tylko jednego odbiornika.
- BŁĄD: Nie wkładaj przypadkowo dwóch tulejek do zacisku przeznaczonego dla jednego przewodu.
11. Zaciski śrubowe i zaciski Push-In
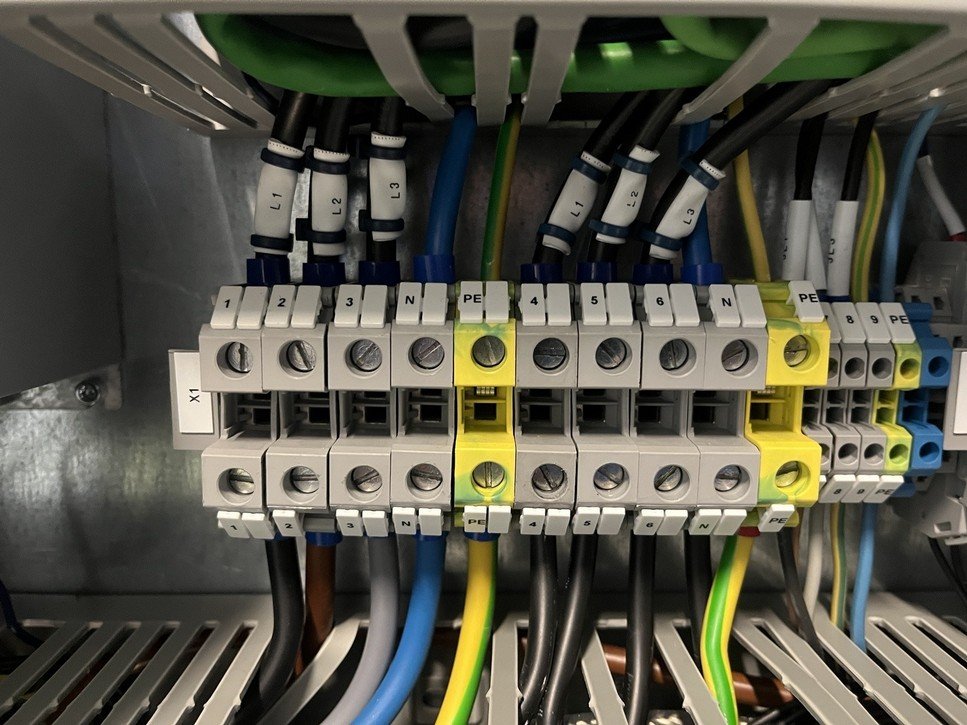
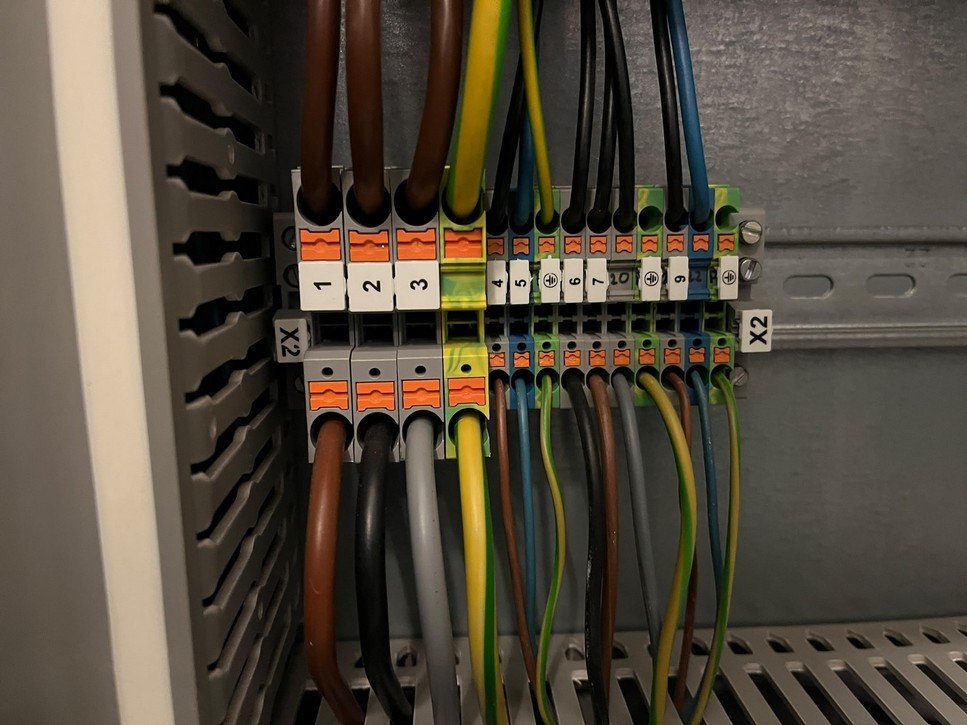
W zacisku śrubowym przewód jest dociskany mechanicznie śrubą; w Push-In siłę zapewnia sprężyna. Oba rozwiązania mogą być bardzo dobre, ale wymagają przestrzegania danych producenta. Dla linki tulejka jest zwykle praktycznym i bezpiecznym zakończeniem, jednak część zacisków sprężynowych dopuszcza linkę bez tulejki po otwarciu sprężyny - trzeba to zweryfikować w dokumentacji.
- DOBRZE: W zacisku śrubowym dokręcaj momentem wskazanym przez producenta, szczególnie przy aparatach mocy.
- BŁĄD: W Push-In nie wciskaj przewodu siłą, gdy jego przekrój lub końcówka nie mieści się w zakresie zacisku.
- DOBRZE: Połączenia PE wykonuj na zaciskach ochronnych połączonych konstrukcyjnie z szyną DIN/płytą zgodnie z systemem producenta.
12. Przykłady prawidłowo opisanych listew zaciskowych
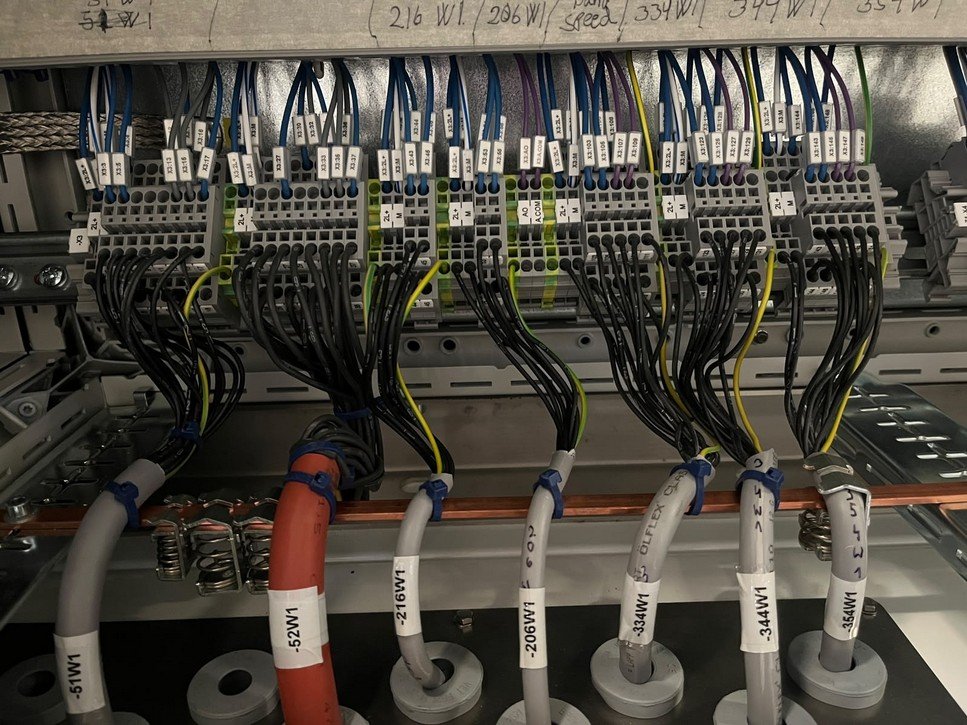
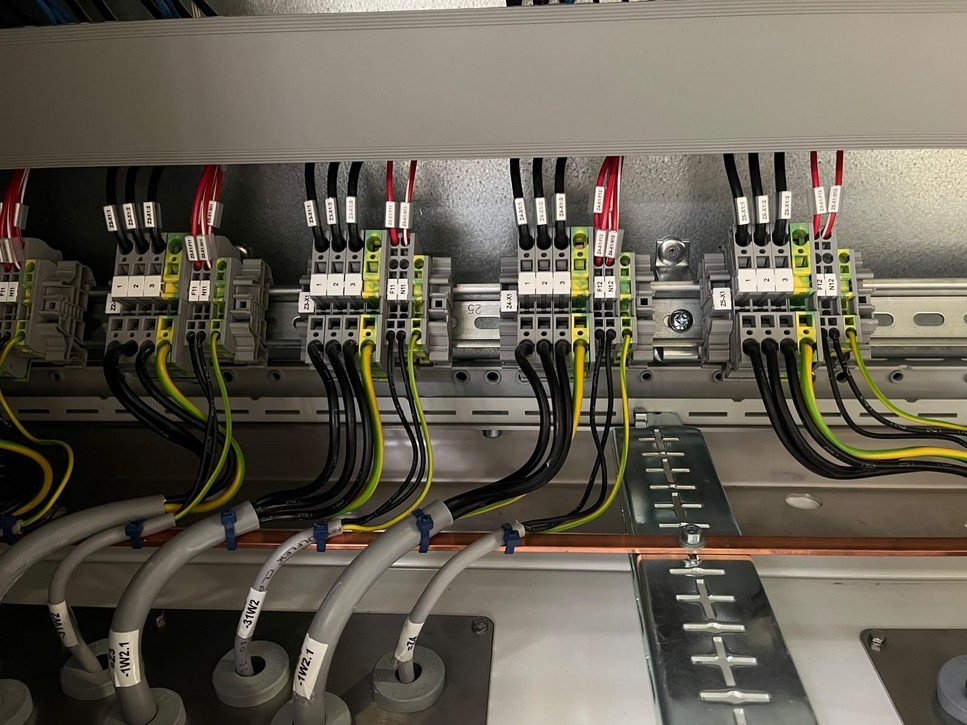
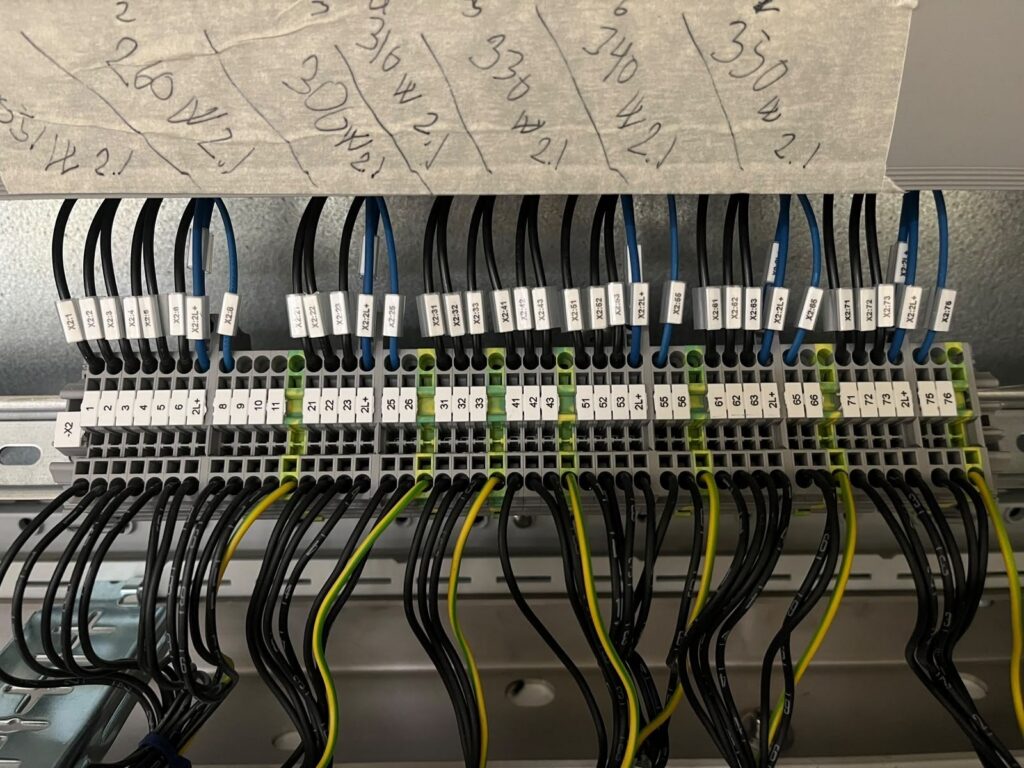
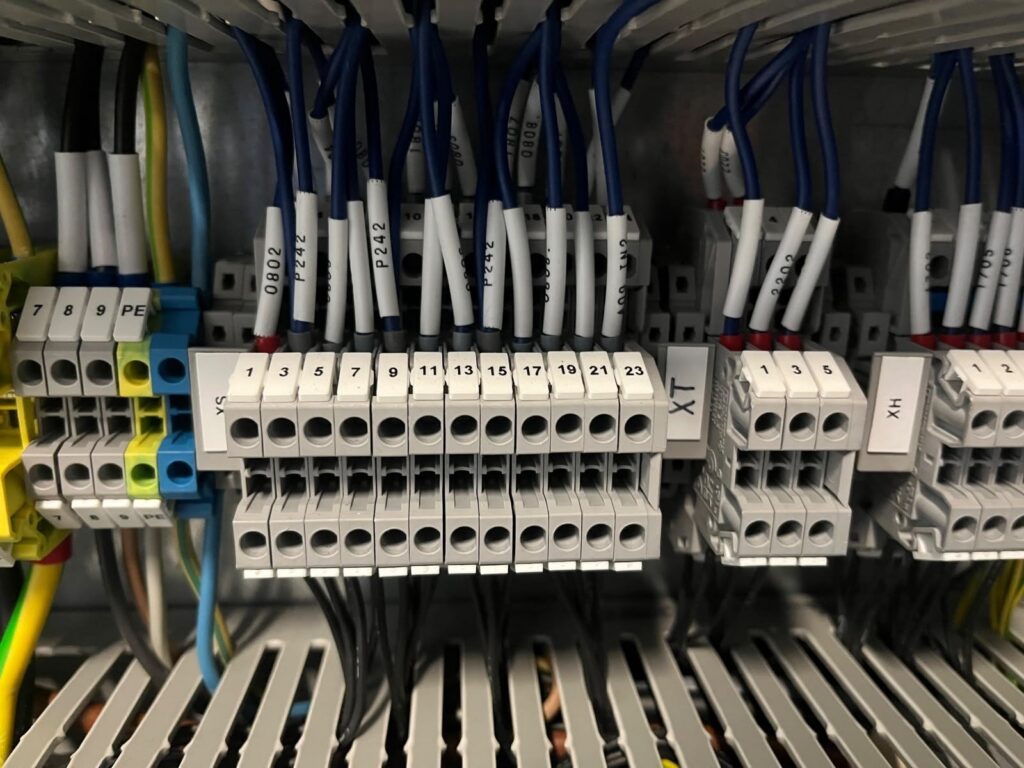
Oznacznik przewodu powinien odpowiadać schematowi, a oznacznik zacisku - numeracji listwy. Dobre oznakowanie pozwala serwisantowi zidentyfikować sygnał bez „śledzenia kabla na oko”.
- DOBRZE: Oznaczniki są czytelne z kierunku pracy serwisanta.
- DOBRZE: Nie przykrywają miejsca zacisku i nie wpadają do kanału w sposób utrudniający odczyt.
- DOBRZE: Kolory żył pomagają, ale nie zastępują oznaczeń i schematu.
13. Przekaźniki interfejsowe i okablowanie sygnałowe
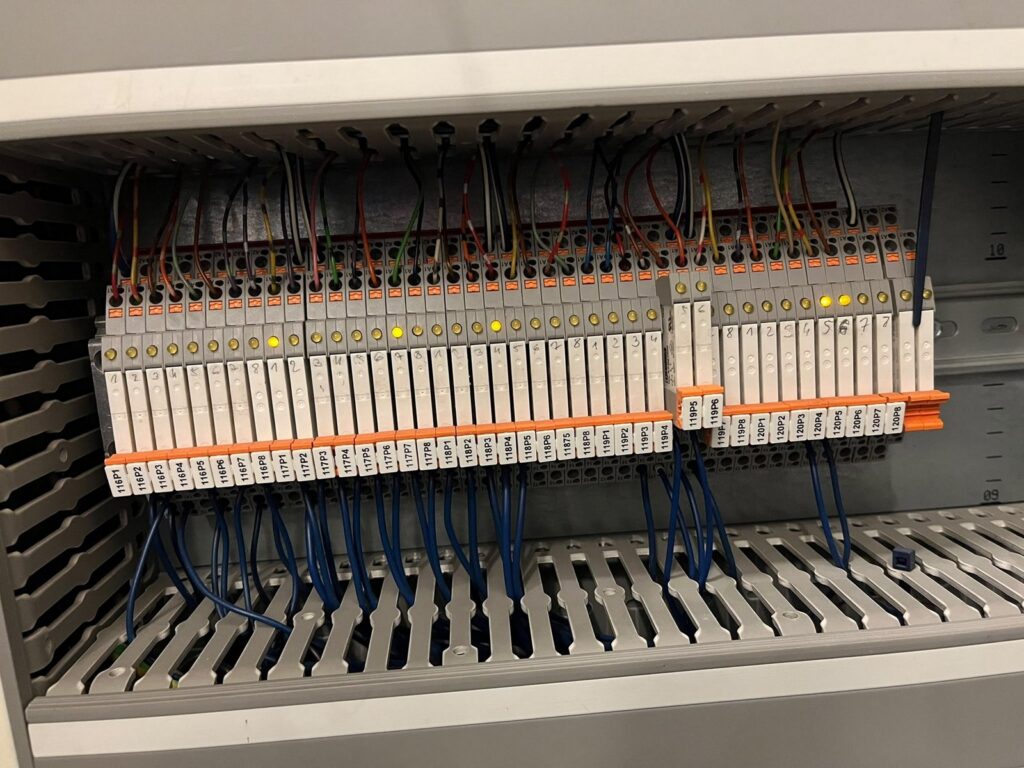
W obwodach sygnałowych liczy się powtarzalność przygotowania krótkich żył. Za długa tulejka może nie wejść do końca w zacisk, a za krótka nie zostanie właściwie objęta sprężyną. W ciasnych rzędach szczególnie ważne jest, aby nie pozostawiać odsłoniętej miedzi.
- DOBRZE: Stosuj jednolitą długość odizolowania dla danego typu aparatu.
- DOBRZE: Nie wyginaj przewodu bezpośrednio przy wyjściu z tulejki - pozostaw łagodny promień.
- DOBRZE: Przewody prowadź tak, aby nie zasłaniały diod i opisów aparatu.
14. Moduły PLC i złącza Push-In
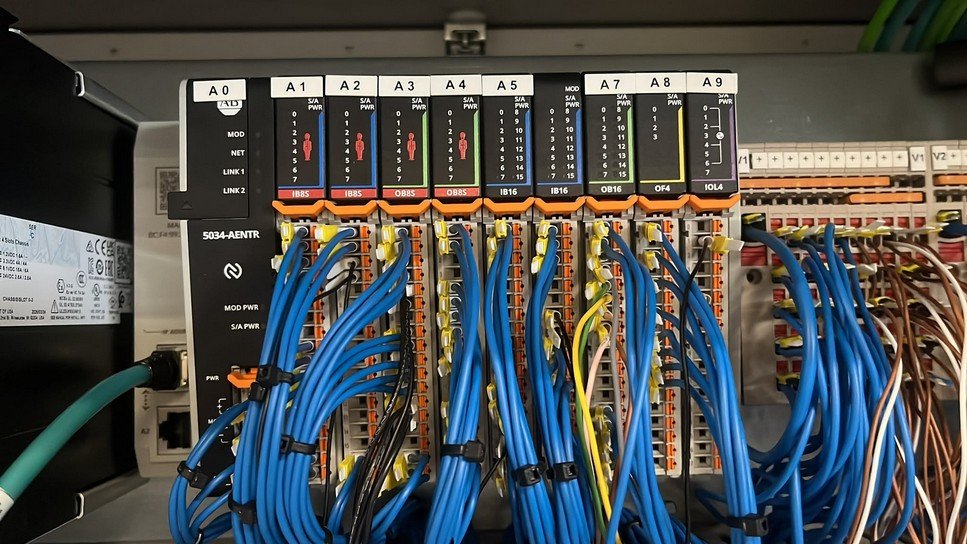
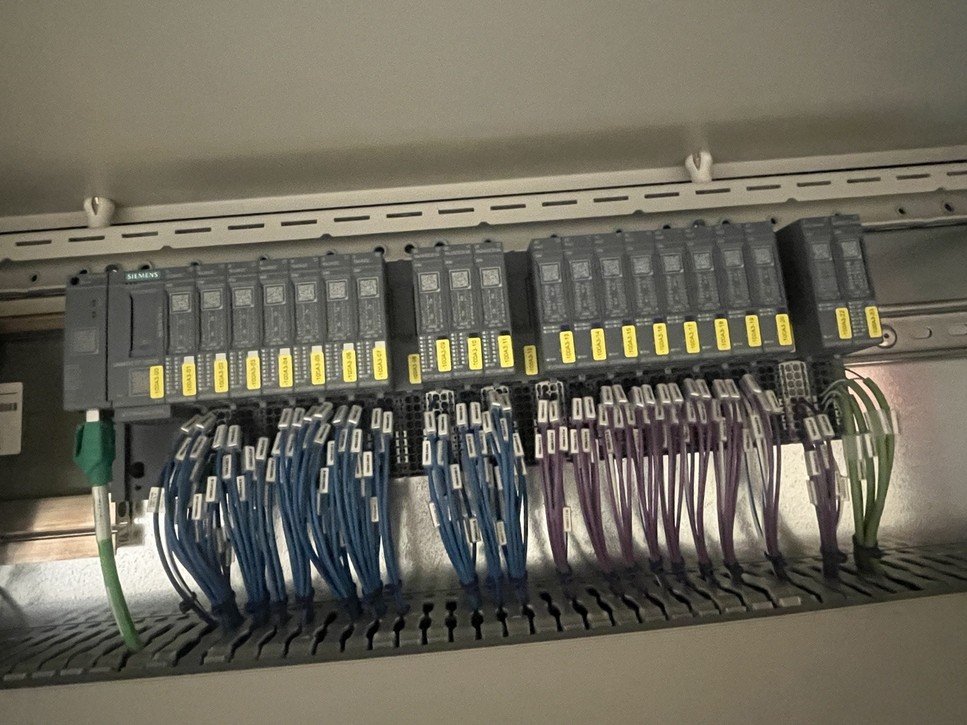
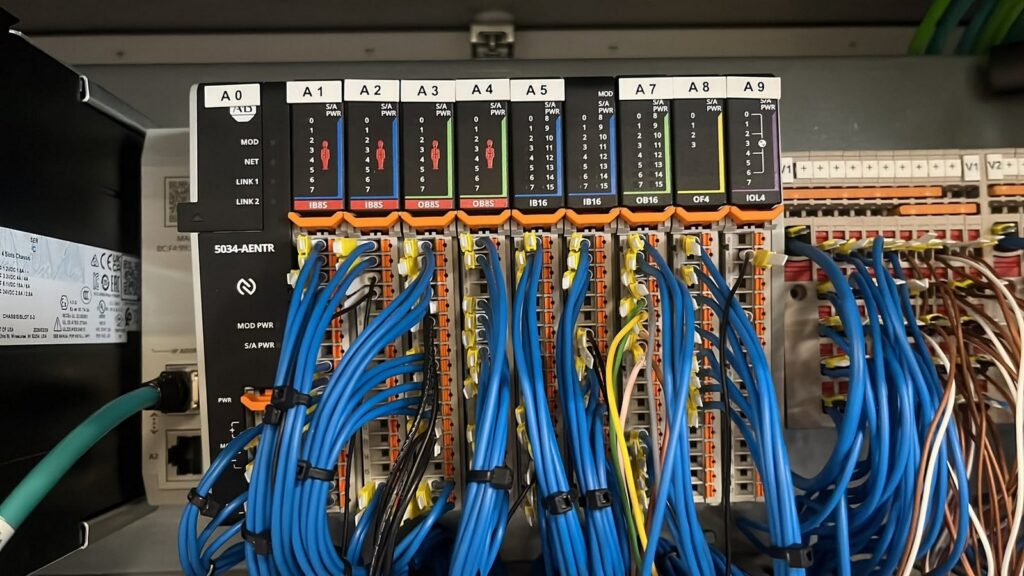
Przy sterownikach i wyspach I/O występują małe zaciski oraz duża liczba przewodów. Najważniejsze są: właściwy przekrój, właściwa długość tulejki, czytelny opis i odciążenie przewodów. Zbyt gruba tulejka lub tulejka podwójna może mechanicznie uszkodzić złącze albo uniemożliwić pełne wsunięcie.
- DOBRZE: Przed zaciskaniem sprawdź zakres przekrojów konkretnego terminala I/O.
- BŁĄD: Nie zakładaj, że wszystkie moduły w jednej rodzinie mają identyczne zaciski.
- DOBRZE: Wiązki spinaj umiarkowanie; opaska nie może odkształcać izolacji ani przenosić naprężenia na złącze.
15. Końcowa kontrola połączenia - checklista montażysty
| Etap | Pytanie kontrolne |
|---|---|
| Dobór | Czy końcówka odpowiada typowi żyły, przekrojowi i zaciskowi aparatu? |
| Odizolowanie | Czy nie uszkodzono drucików i czy długość jest właściwa? |
| Wsunięcie | Czy wszystkie druciki weszły do końcówki i izolacja dochodzi do kołnierza? |
| Zacisk | Czy użyto właściwej matrycy i wykonano pełny cykl? |
| Kontrola | Czy brak pęknięć, ostrych krawędzi, odsłoniętej miedzi i luzu? |
| Montaż | Czy przewód jest wsunięty do końca, a śruba dokręcona wymaganym momentem? |
| Oznaczenie | Czy opis żyły i zacisku zgadza się ze schematem? |
| Trasa | Czy przewód ma łagodny promień, nie jest naciągnięty i nie zasłania aparatu? |
Jeżeli na którekolwiek pytanie odpowiedź brzmi „nie wiem”, nie zgaduj. Sprawdź dane producenta zacisku, końcówki i narzędzia albo skonsultuj się z doświadczonym monterem.
Zasada dobrego automatyka: połączenie, które „jakoś trzyma”, nie jest połączeniem sprawdzonym. Jakość to powtarzalny proces: dobór - przygotowanie - zaciskanie - kontrola - dokumentacja.
16. Najczęstsze błędy początkujących - podsumowanie
- BŁĄD: Zła długość odizolowania: za krótka lub za długa.
- BŁĄD: Uszkodzenie drucików podczas zdejmowania izolacji.
- BŁĄD: Próba zmieszczenia dwóch przewodów w tulejce pojedynczej.
- BŁĄD: Dobór tulejki wyłącznie po kolorze kołnierza.
- BŁĄD: Użycie niewłaściwej zaciskarki lub części matrycy.
- BŁĄD: Niepełny cykl zaciskania i brak próby pociągnięcia.
- BŁĄD: Wystająca miedź albo pojedyncze druciki.
- BŁĄD: Włożenie końcówki do zacisku tylko częściowo.
- BŁĄD: Brak kontroli momentu dokręcenia w zaciskach śrubowych.
- BŁĄD: Brak oznaczników lub oznaczenia niezgodne ze schematem.
Poradnik opisuje dobre praktyki warsztatowe. Ostateczne wymagania należy zawsze zweryfikować w instrukcji producenta urządzenia, zacisku, końcówki i narzędzia zaciskowego.
Pobierz poradnik w PDF
Cały poradnik w wersji do druku (17 stron, ze wszystkimi zdjęciami i checklistą) możesz pobrać poniżej.
Autor: Karol Przybysz - automatyk i projektant dokumentacji elektrycznej (LinkedIn).