Przycisk zatrzymania awaryjnego, popularnie nazywany E-Stop lub po prostu „grzybek”, to jeden z kluczowych elementów bezpieczeństwa w maszynach i liniach produkcyjnych. Jego rola jest prosta: natychmiast zatrzymać proces technologiczny w sytuacji zagrożenia zdrowia operatora lub uszkodzenia maszyny.
W tym artykule przyjrzymy się:
- podstawowym wymaganiom i kategoriom zatrzymania awaryjnego,
- sposobowi okablowania E-Stopa,
- różnicom między kategorią zatrzymania 0 i 1,
- przykładom implementacji w układach safety.
Wyłącznik awaryjny - co to jest i jak działa
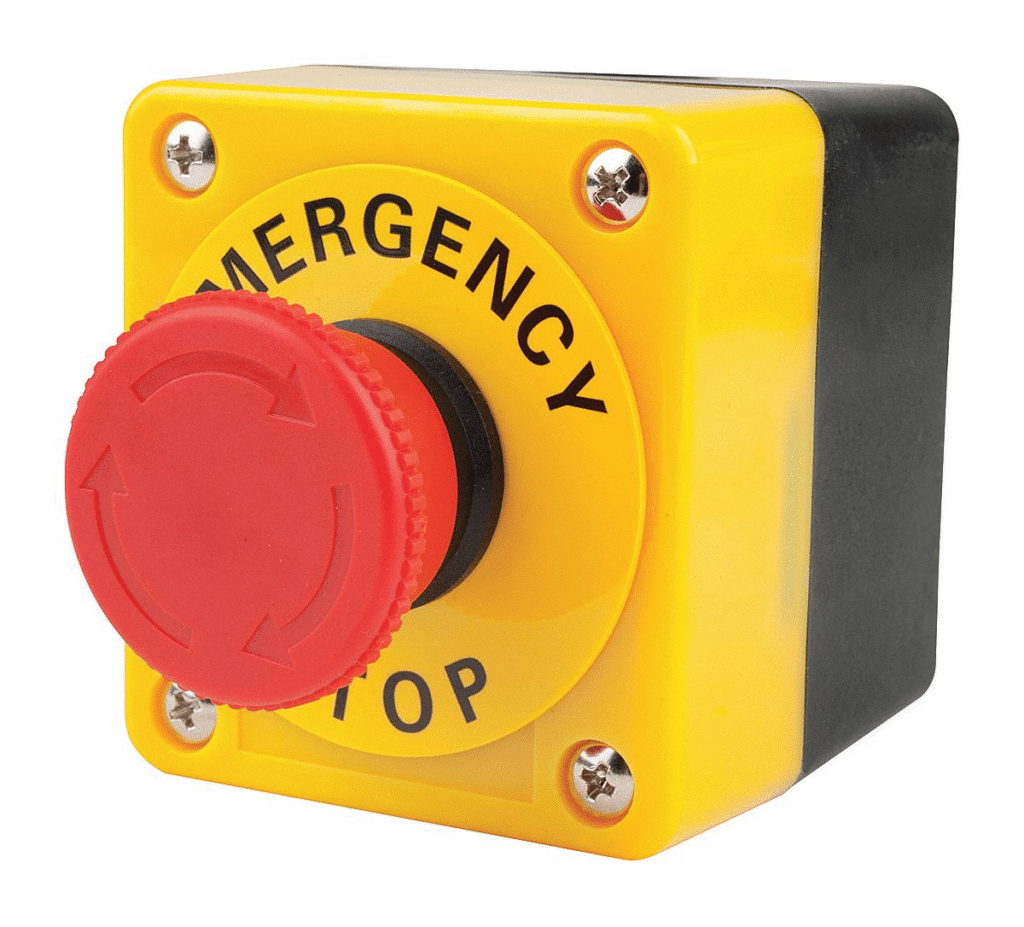
Wyłącznik awaryjny to w języku warsztatowym czerwony przycisk grzybkowy na maszynie, pulpicie lub drzwiach szafy sterowniczej. Norma nazywa go urządzeniem zatrzymania awaryjnego: to element sterowania ręcznego, którym operator uruchamia funkcję zatrzymania awaryjnego. Jego zadanie jest jedno - w sytuacji awaryjnej jak najszybciej zatrzymać ruch niebezpieczny i nie dopuścić do samoczynnego ponownego startu.
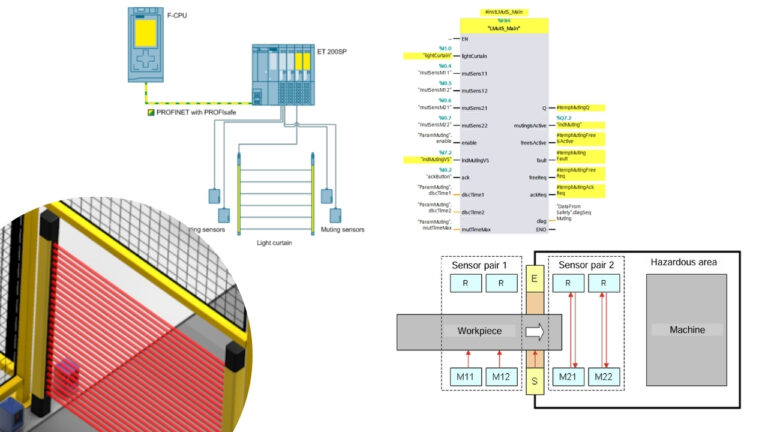
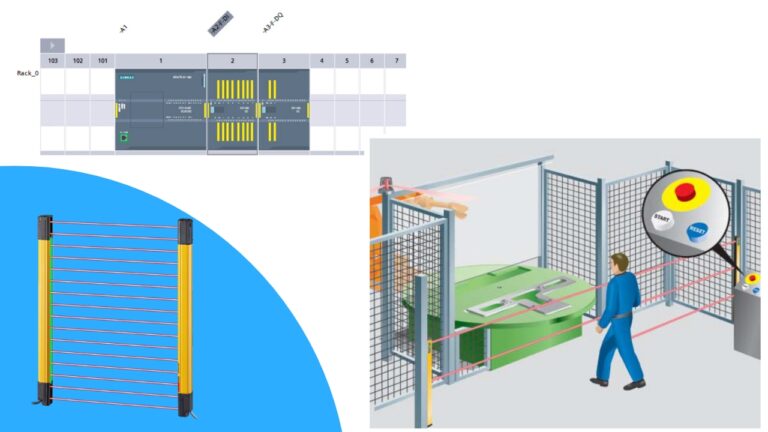
Warto pamiętać, że to środek uzupełniający. Wyłącznik awaryjny nie zastępuje osłon, kurtyn świetlnych ani blokad drzwi - działa obok nich i musi być sprawny w każdym trybie pracy maszyny.
Budowa przycisku grzybkowego zatrzymania awaryjnego
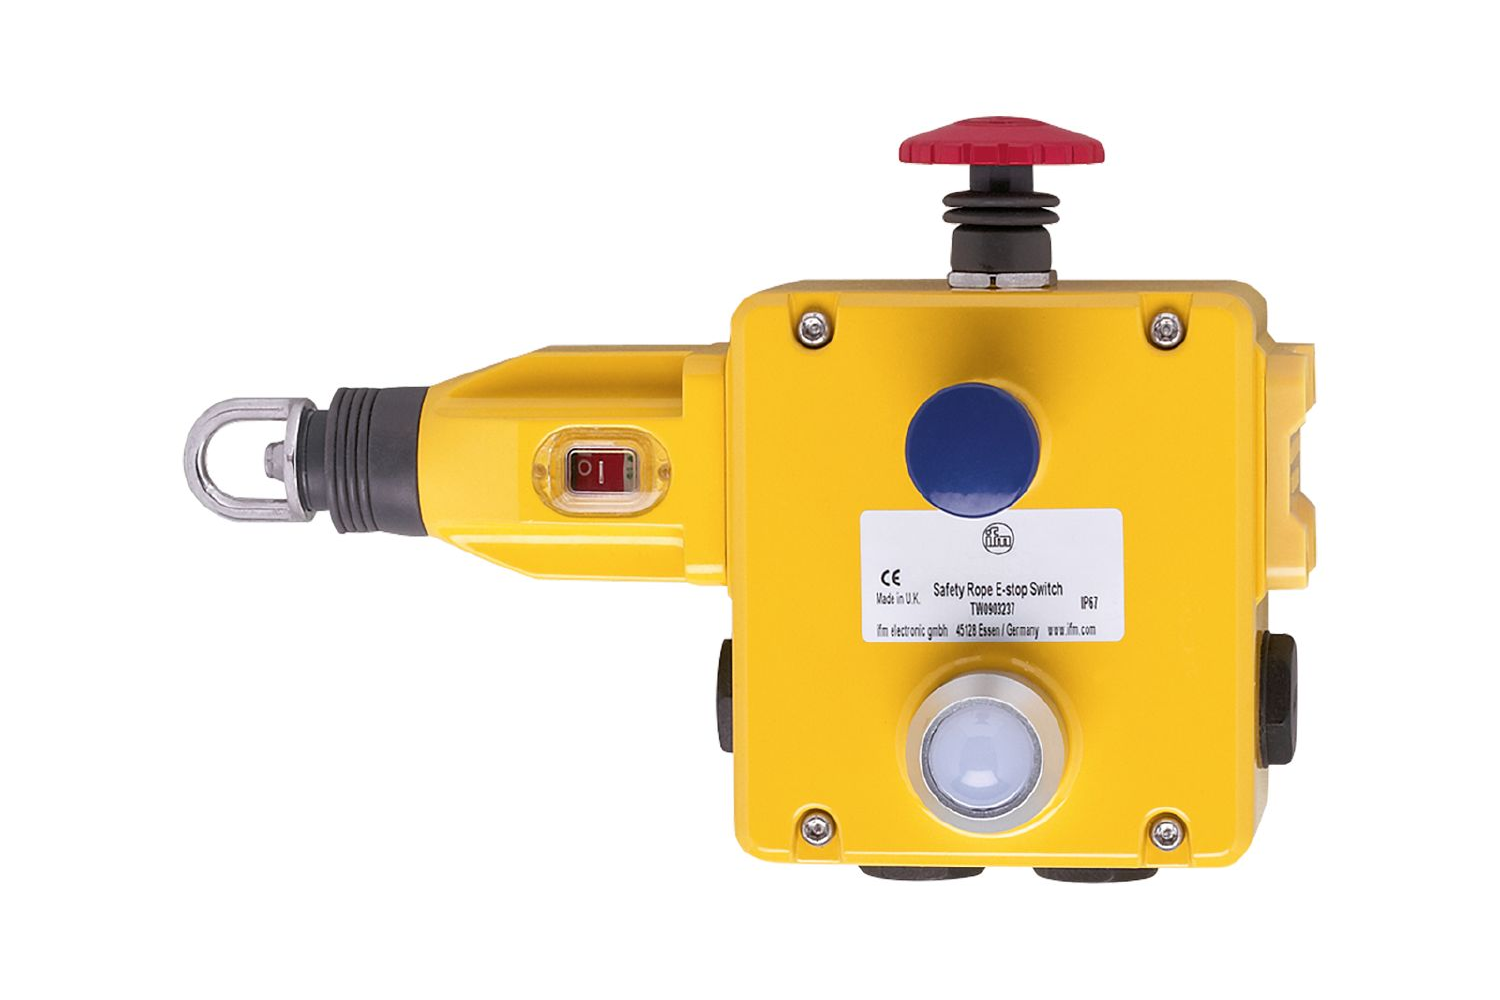
- Napęd (grzybek) - duży czerwony przycisk, który łatwo uderzyć dłonią, nawet w rękawicy. Zamiast przycisku stosuje się też wyłączniki linkowe, np. wzdłuż długich przenośników.
- Mechanizm zatrzasku - po wciśnięciu przycisk zostaje zablokowany w pozycji awaryjnej. Odblokowanie wymaga świadomego ruchu: obrotu, pociągnięcia albo kluczyka.
- Blok styków - styki NC z wymuszonym rozwarciem, zwykle dwa (dla układu dwukanałowego), często z dodatkowym stykiem NO do sygnalizacji w PLC lub na HMI.
- Obudowa - z tworzywa sztucznego albo z metalu. Przycisk montuje się w otworze 22 mm w pulpicie lub drzwiach szafy albo w osobnej puszce z żółtą pokrywą.
- Żółte tło - pierścień, tabliczka lub cała żółta obudowa, dzięki której grzybek jest dobrze widoczny.
Styki NC z wymuszonym rozwarciem
W wyłączniku awaryjnym używa się wyłącznie styków normalnie zamkniętych (NC). Wciśnięcie grzybka rozwiera obwód, więc także przerwany przewód czy odłączone zasilanie dają ten sam efekt - zatrzymanie. To zasada bezpiecznego uszkodzenia, na której opiera się cała technika safety.
Wymuszone rozwarcie oznacza, że styki są rozdzielane mechanicznie bezpośrednio przez napęd, a nie przez sprężynę. Jeśli styk się zgrzeje, siła nacisku na grzybek i tak go rozerwie. Takie styki oznacza się symbolem strzałki w okręgu (wymagania opisuje norma PN-EN 60947-5-1). Zwykły przycisk ze stykiem NO nie nadaje się do realizacji funkcji bezpieczeństwa.
Kolory, oznaczenie i umiejscowienie
Zgodnie z normami PN-EN ISO 13850 i PN-EN 60204-1 napęd wyłącznika awaryjnego jest czerwony, a tło za nim żółte. Czerwony przycisk na żółtym tle nie powinien pełnić żadnej innej funkcji - zwykły przycisk STOP wykonuje się w innym kolorze, żeby operator nie pomylił ich w stresie.
Wyłącznik musi być widoczny i łatwo dostępny z każdego stanowiska sterowania oraz z miejsc, w których może pojawić się zagrożenie. Napis lub symbol na żółtym tle jest często stosowany, ale to kolorystyka jest podstawowym oznaczeniem. Każdy wyłącznik awaryjny musi też być opisany na schemacie elektrycznym i w dokumentacji maszyny, żeby przy instalacji i serwisie było jasne, który obszar zatrzymuje.
Teoria i wymagania normatywne
Normy PN-EN ISO 13850 i PN-EN ISO 13849-1 określają, że każdy E-Stop musi spełniać kilka podstawowych warunków:
- czerwony przycisk grzybkowy z żółtym tłem, łatwo dostępny dla operatora,
- działanie zatrzaskowe - po wciśnięciu przycisk musi pozostać w pozycji awaryjnej do momentu jego odciągnięcia,
- bezzwłoczne zatrzymanie procesu w kategorii 0 lub 1,
- możliwość resetu tylko w bezpiecznych warunkach - odblokowanie grzybka nie może samo uruchomić maszyny, potrzebny jest osobny reset i ponowny start.
Kategorie zatrzymania awaryjnego
- Kategoria 0 - natychmiastowe odcięcie zasilania.
Przykład: po wciśnięciu E-Stop styczniki rozłączają obwód mocy, a silnik zatrzymuje się wybiegiem. - Kategoria 1 - kontrolowane zatrzymanie z rampą.
Przykład: po wciśnięciu E-Stop napęd otrzymuje sygnał Quick Stop (np. SS1 w falowniku/serwowzmacniaczu), a dopiero po zadanym czasie odcinane jest zasilanie przez styczniki lub funkcję STO (Safe Torque Off).
Kategoria 2 (zatrzymanie z utrzymaniem zasilania napędów) jest dopuszczalna dla zwykłego zatrzymania, ale nie dla zatrzymania awaryjnego. Wybór między kategorią 0 a 1 wynika z oceny ryzyka: tam, gdzie wybieg osi jest niebezpieczny (ciężkie masy, duże prędkości), zwykle stosuje się kategorię 1 z kontrolowanym hamowaniem.
Schemat połączeń E-Stop
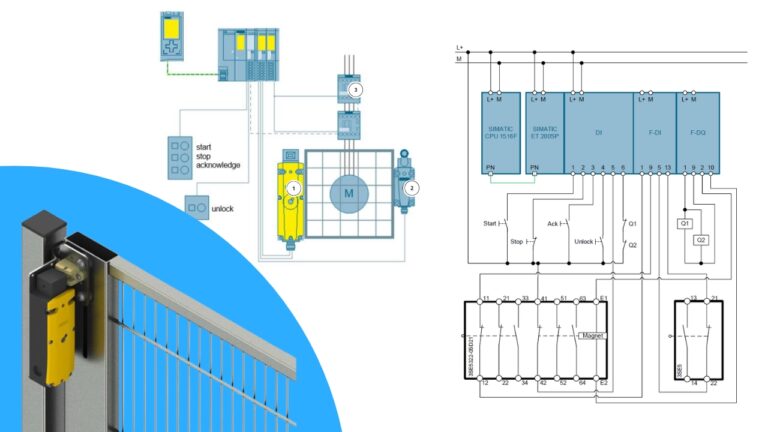
Typowy obwód E-Stop składa się z:
- przycisku/linki z 1 lub 2 stykami (styki NC z wymuszonym rozwarciem),
- jednego lub dwóch styczników w obwodzie mocy,
- opcjonalnego przycisku reset,
- przekaźnika lub sterownika safety.
Przykład:
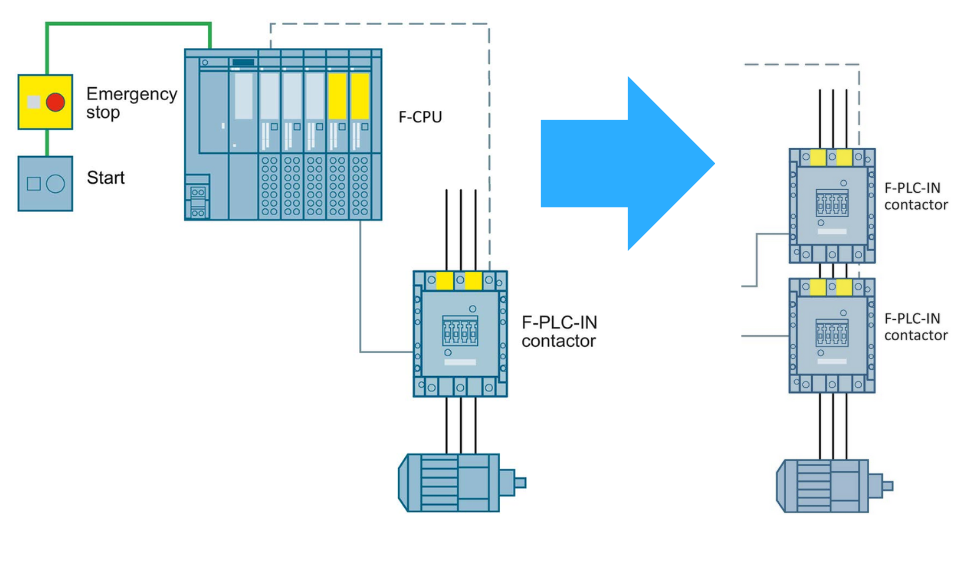
Dwa styki, dwa styczniki i monitorowanie ich styków lustrzanych to struktura dwukanałowa, w której można osiągnąć wysoki poziom bezpieczeństwa (nawet PL e / SIL 3). Sama liczba elementów nie wystarczy - o osiągniętym poziomie decydują też diagnostyka, niezawodność komponentów i obliczenia według PN-EN ISO 13849-1.
Jak podłączyć wyłącznik awaryjny
Podłączenie do przekaźnika bezpieczeństwa
- Dwa styki NC grzybka podłącza się do dwóch kanałów wejściowych przekaźnika bezpieczeństwa (układ dwukanałowy). Zależnie od modelu przekaźnik wykrywa też zwarcie między kanałami.
- Przycisk reset podłącza się do wejścia resetu monitorowanego - przekaźnik reaguje na zbocze, więc zablokowany lub zwarty przycisk nie zresetuje układu.
- Styki lustrzane (NC) obu styczników łączy się szeregowo w obwodzie sprzężenia zwrotnego. Jeśli stycznik się zgrzeje, reset nie będzie możliwy.
- Wyjścia bezpieczne przekaźnika sterują cewkami dwóch styczników, których styki główne są połączone szeregowo w obwodzie mocy silnika.
Podłączenie do sterownika F-CPU (Siemens)
- Styki NC podłącza się do dwóch wejść modułu F-DI skonfigurowanych do oceny dwukanałowej 1oo2. W konfiguracji ustawia się czas rozbieżności, czyli dopuszczalną różnicę czasu przełączenia obu kanałów.
- Zasilanie styków z wyjść testowych modułu F-DI pozwala wykryć zwarcie skrośne i zwarcie do potencjału 24 V.
- W programie bezpieczeństwa sygnał z F-DI trafia na wejście E_STOP bloku ESTOP1, a jego wyjście steruje wyjściem F-DQ, stycznikami lub funkcją STO falownika.
- Dodatkowy styk NO można podać na zwykłe wejście PLC, żeby na HMI pokazać, który wyłącznik awaryjny został wciśnięty.
Więcej o tym, jak sterownik sprawdza takie wejścia, przeczytasz w artykule Wejścia bezpieczne w sterownikach safety, a o samym sterowniku w tekście Do czego sterownik Safety?.
Implementacja w sterowniku Safety
Siemens udostępnia w bibliotece Safety Integrated gotowe bloki funkcyjne, takie jak ESTOP1, które umożliwiają realizację funkcji zatrzymania awaryjnego w kategorii 0 i 1.
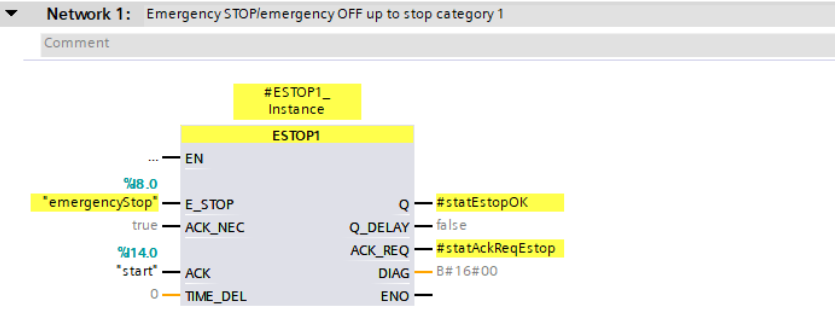
Blok ten pozwala między innymi na:
- obsługę pojedynczego lub kilku przycisków E-Stop,
- realizację logiki AND,
- funkcję opóźnionego wyłączenia (dla kategorii 1),
- obsługę resetu i sygnału ACK.
👉 Szczegółowa konfiguracja w TIA Portal, w tym implementacja bloku ESTOP1 i symulacja w PLCSIM, jest dostępna w naszym kursie programowania Safety na PLC Siemens.

Wyłącznik awaryjny a wyłącznik główny
Te dwa urządzenia często się myli, bo oba "wyłączają" maszynę. W praktyce pełnią inne funkcje:
| Wyłącznik awaryjny (E-Stop) | Wyłącznik główny | |
|---|---|---|
| Zadanie | Szybkie zatrzymanie ruchu niebezpiecznego w sytuacji awaryjnej | Odłączenie wyposażenia elektrycznego maszyny od sieci, np. na czas konserwacji |
| Jak działa | Zwykle przez obwód bezpieczeństwa (przekaźnik lub F-CPU, styczniki, STO); zasilanie PLC i HMI może zostać | Ręczny rozłącznik odcina wszystkie fazy zasilania maszyny |
| Kolor | Czerwony napęd na żółtym tle | Czarny lub szary; czerwono-żółty tylko wtedy, gdy pełni też funkcję wyłączenia awaryjnego |
| Gdzie | Przy każdym stanowisku sterowania i w strefach zagrożenia | Zwykle na szafie sterowniczej lub przy maszynie |
| Zabezpieczenie | Zatrzask, reset ręczny | Możliwość zablokowania kłódką w pozycji 0 |
| Normy | PN-EN ISO 13850, PN-EN 60204-1 | PN-EN 60204-1 |
Norma PN-EN 60204-1 rozróżnia też zatrzymanie awaryjne i wyłączenie awaryjne. Zatrzymanie awaryjne chroni przed ruchem maszyny. Wyłączenie awaryjne odcina energię elektryczną tam, gdzie zagrożeniem jest sama instalacja elektryczna, np. ryzyko porażenia.
Jak wybrać przemysłowy wyłącznik awaryjny - parametry i cena
- Liczba styków - minimum dwa styki NC dla układu dwukanałowego, opcjonalnie styk NO do diagnostyki.
- Sposób odblokowania - obrót, pociągnięcie albo kluczyk, gdy reset ma wykonać tylko uprawniona osoba.
- Wykonanie - obudowa z tworzywa sztucznego lub metalu i stopień ochrony IP dobrany do warunków (mycie, pył, oleje).
- Montaż - w otworze 22 mm w pulpicie albo w gotowej żółtej puszce przy maszynie.
- Dane do obliczeń safety - wartość B10d bloku styków, potrzebna do wyznaczenia poziomu PL według PN-EN ISO 13849-1.
Cena wyłącznika awaryjnego zależy głównie od liczby styków, materiału obudowy, rodzaju odblokowania i tego, czy kupujemy sam przycisk, czy kompletną puszkę. Sprzęt bez styków z wymuszonym rozwarciem i bez deklaracji zgodności z normami to fałszywa oszczędność - taki przycisk nie spełni wymagań i nie przejdzie oceny zgodności maszyny z przepisami.
Dlaczego wyłącznik awaryjny nie działa - najczęstsze przyczyny
- Odpadnięty blok styków - grzybek jest wciśnięty, ale styki z tyłu panelu pozostają zamknięte. Dlatego część producentów oferuje bloki z kontrolą zamocowania.
- Błąd rozbieżności - jeden kanał przełączył się później niż drugi (uszkodzony przewód, zużyty styk). F-DI lub przekaźnik blokuje układ do czasu usunięcia usterki i potwierdzenia.
- Wykryte zwarcie skrośne - uszkodzona izolacja albo błąd w okablowaniu.
- Brak resetu - po odblokowaniu grzybka układ czeka na reset, co jest działaniem prawidłowym.
Działanie każdego wyłącznika awaryjnego należy okresowo sprawdzać. Częstotliwość testów wynika z oceny ryzyka i instrukcji producenta maszyny.
Podsumowanie
Przycisk E-Stop to podstawowy, ale niezwykle ważny element systemów bezpieczeństwa. W połączeniu z odpowiednią logiką w sterowniku safety oraz właściwym doborem elementów wykonawczych (styczniki, funkcja STO w napędach), zapewnia on skuteczną ochronę operatorów i maszyn.
W kursie Safety omawiamy także:
- monitorowanie styczników (feedback contacts),
- programowe załączanie napędów,
- oraz integrację układów z wizualizacją HMI.
👉 Dzięki temu możesz przejść od prostego układu z jednym przyciskiem E-Stop do kompletnej aplikacji spełniającej wymagania norm PL i SIL.
FAQ - wyłącznik awaryjny
Co to jest wyłącznik awaryjny?
To czerwony przycisk grzybkowy na żółtym tle (urządzenie zatrzymania awaryjnego), którym operator zatrzymuje maszynę w sytuacji zagrożenia. Po wciśnięciu zostaje zatrzaśnięty, a maszyna może ruszyć dopiero po odblokowaniu, resecie i ponownym starcie.
Jak podłączyć wyłącznik awaryjny?
Dwa styki NC z wymuszonym rozwarciem podłącza się dwukanałowo do przekaźnika bezpieczeństwa albo do wejść F-DI sterownika safety. Wyjścia bezpieczne sterują stycznikami lub funkcją STO napędu, a styki lustrzane styczników włącza się w obwód sprzężenia zwrotnego.
Czy wyłącznik awaryjny musi być opisany?
Podstawowym oznaczeniem jest kolorystyka: czerwony napęd i żółte tło. Napis lub symbol jest dobrą praktyką, a opis na schemacie i w dokumentacji maszyny jest konieczny.